Cómo se hacen los zapatos: materiales y proceso de fábrica
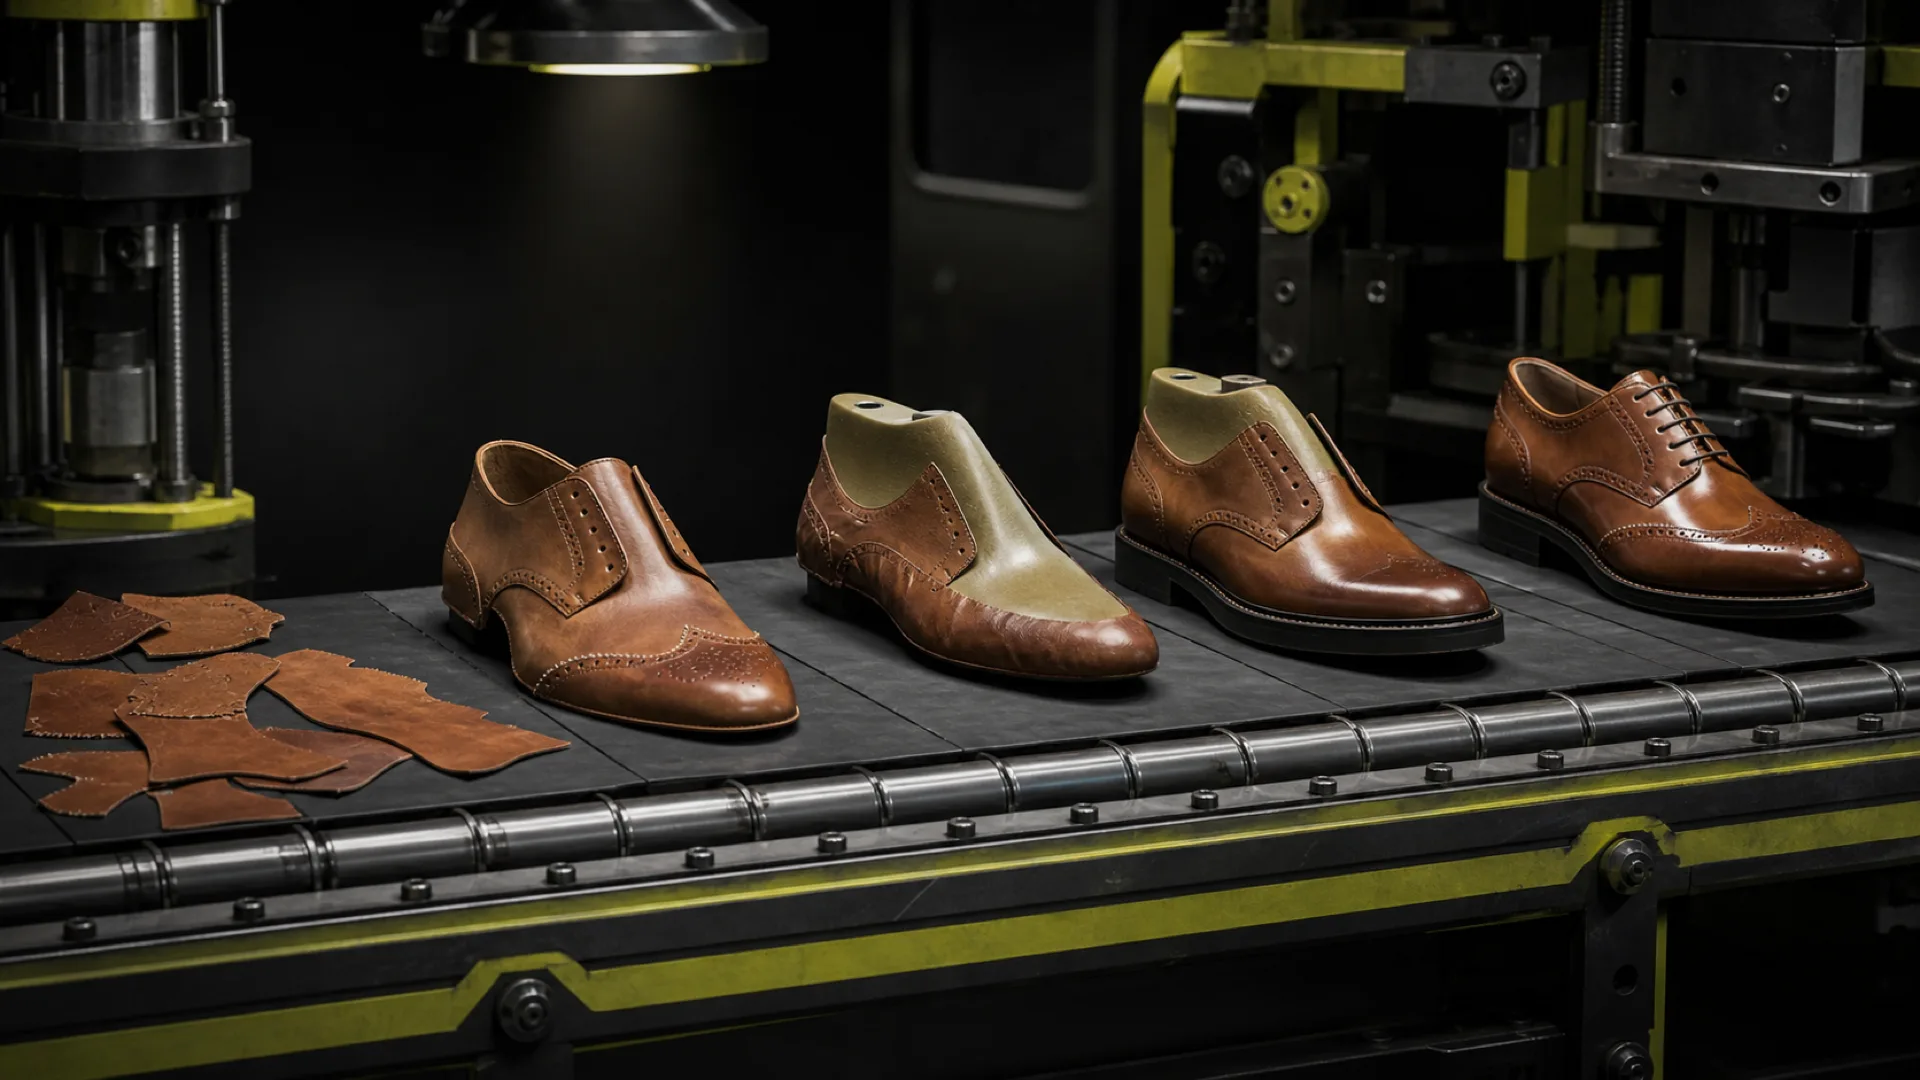
Un par de zapatos pasa por más manos humanas que casi cualquier otra cosa que tengas. Incluso en una fábrica moderna, un solo par implica decenas de operaciones distintas, y la mayoría las sigue haciendo una persona en un puesto con una máquina. Entender esa secuencia es lo que separa diseñar zapatos que se pueden fabricar de diseñar zapatos que vuelven mal.
Puntos clave
- Un zapato se hace con cuatro familias de materiales: los del corte, el forro, los refuerzos y los del piso. Cada una tiene su propia lógica de selección.
- La producción avanza como secuencia de estaciones — corte, rebajado, aparado, montado, pegado de piso, acabado — y cada estación limita lo que el diseño puede pedir.
- El montado es la operación decisiva: el corte plano se tensa sobre la horma y se vuelve tridimensional. Casi todos los problemas de construcción salen aquí.
- La piel se clasifica y tiene dirección. Dónde se sitúa una pieza en la piel cambia su comportamiento en el zapato terminado.
- Casi cada paso lo decide antes el diseñador, normalmente sin darse cuenta. El número de piezas y el espesor del material fijan el coste.
- Hacer zapatos en fábrica, a mano o encargando la producción son tres caminos distintos: el tercero es el habitual para marcas independientes.
¿De qué están hechos los zapatos?
Los materiales se dividen en cuatro grupos, y un mismo par suele usar los cuatro.
Materiales del corte
La parte visible por fuera.
- Piel — sigue siendo el material de referencia en calzado estructurado. La flor entera conserva la superficie natural y es la más resistente; la flor corregida está lijada y recubierta; serraje y nobuk son acabados esmerilados. El espesor importa tanto como el tipo: el mismo diseño en 1,2 mm y en 1,6 mm calza y se conforma de manera distinta.
- Textiles — lona, punto, malla, sintéticos tejidos. Dominantes en calzado deportivo porque pueden diseñarse zona por zona para elasticidad y transpirabilidad.
- Piel sintética (PU, microfibra) — consistente, más barata, sin defectos de piel y más fácil de cortar al no tener dirección de fibra. Peor en transpirabilidad y en durabilidad a largo plazo.
- Caucho y TPU — para solapes, topes de puntera y elementos estructurales.
Forro
Un segundo juego completo de piezas entre el corte y el pie: piel más blanda, o un textil elegido por su gestión de la humedad. Se corta de su propio patrón, no del patrón del corte.
Refuerzos
La capa invisible que mantiene la forma: puntera rígida delante, contrafuerte en el talón, cambrillón bajo el arco, plantilla de armado debajo, más cintas que controlan la elasticidad en las costuras. Es lo que significa en la práctica "calzado estructurado".
Materiales del piso
- Piel — tradicional, recambiable, formal; mala con la humedad
- Caucho — agarre y durabilidad, en muchos compuestos y durezas
- TPU — muy resistente al desgaste, para suelas y placas estructurales
- EVA — ligera y amortiguadora, la espuma estándar de entresuela
- Corcho y crepé — corcho para plantillas que se adaptan al pie, crepé para una suela de caucho natural blanda y característica
Cada uno de estos aparece en el escandallo con un espesor, una referencia de proveedor y un consumo, porque esa tabla es la que fija el coste del zapato.
Cómo fabrica un zapato una fábrica
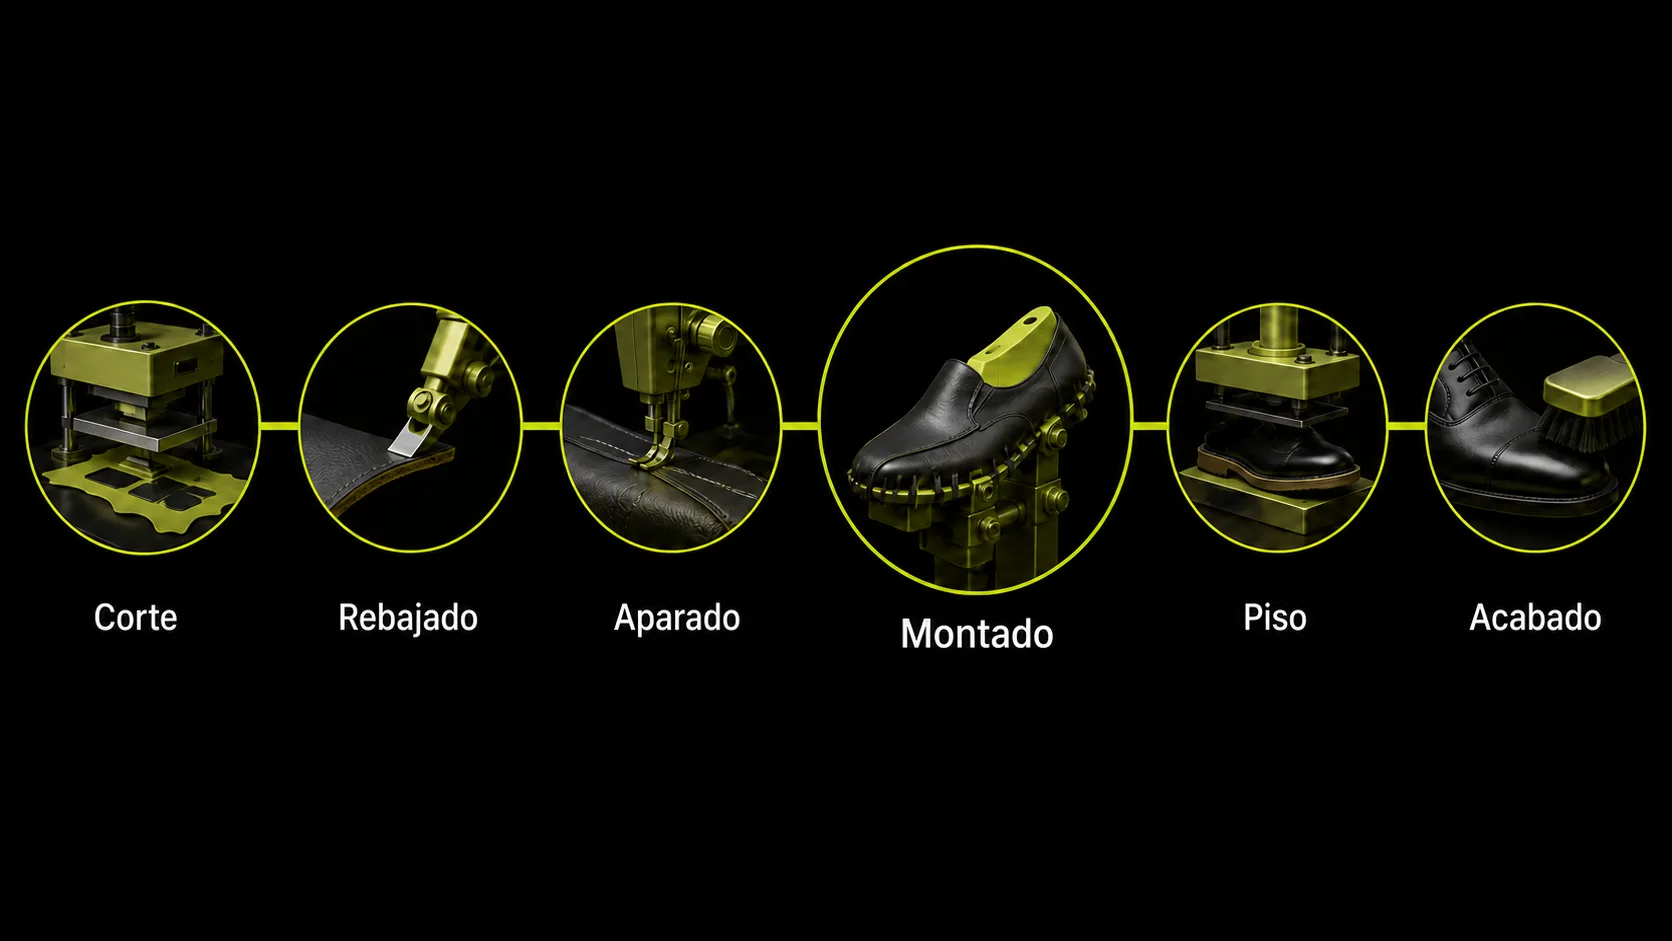
La secuencia es estable en casi todo el calzado, sea cual sea el modelo.
1. Corte
Las piezas se cortan de pieles o rollos, con troqueles en prensa o por cuchilla o láser automatizados. En piel esto es una decisión de criterio, no mecánica: las pieles tienen defectos naturales y varían en elasticidad según la zona, así que el cortador coloca cada pieza donde el material sirve a su función. La pala necesita la zona más estable; un refuerzo pequeño y oculto puede salir de una zona más débil.
La dirección de la fibra se decide aquí. La piel cede más a lo ancho que a lo largo del lomo. Una pieza cortada en el eje equivocado se deforma durante el montado — y el fallo es invisible hasta que el zapato está sobre la horma.
2. Rebajado y preparación
Los bordes se adelgazan (rebajan) para que las piezas solapadas no acumulen espesor en las costuras. Los bordes a doblar se rebajan y se marcan; se perforan agujeros; se aplican cintas de refuerzo. Trabajo poco vistoso que decide si el zapato acabado se ve limpio o abultado.
3. Aparado (costura del corte)
Las piezas se montan en un corte tridimensional. Los operarios trabajan en secuencia, cada uno añadiendo costuras concretas, con tipo y densidad de puntada especificados por costura. Ojetes, herrajes y forro entran aquí.
Al final del aparado el corte existe pero está blando y sin forma: todavía no tiene volumen propio.
4. Montado
La operación decisiva. Se introduce la horma en el corte, se fija la plantilla a su base y el corte se tira hacia abajo y se sujeta sobre el canto bajo tensión. El zapato se vuelve tridimensional aquí, adoptando la forma de la horma de manera permanente.
Es donde salen los errores de patrón. Si el desarrollo en plano estuvo mal, el corte no cerrará limpio: frunce, abre en las costuras o desplaza una línea de diseño. El margen de montado — el material extra en el borde inferior, decidido en el patrón — es lo que agarra la máquina. Demasiado poco y no sujeta; demasiado y se acumula bajo la plantilla.
Después el corte se termofija para que mantenga la forma, y se deja sobre la horma mientras se monta el piso.
5. Pegado de piso
El método depende de la construcción decidida al principio — pegado, Goodyear, Blake, vulcanizado o inyectado. Cada una tiene su maquinaria y sus exigencias de corte, y por eso la construcción no se puede cambiar tarde sin volver a cortar el patrón. Partes del zapato explica los cinco métodos y lo que implica cada uno.
6. Tacón y acabado
Se monta el tacón, se recortan y bruñen los cantos, se colorea y pule el canto del piso, entra la plantilla de limpieza, se pasan los cordones. El acabado es donde un zapato deja de parecer un objeto fabricado.
7. Control de calidad
Se comprueba la simetría entre izquierdo y derecho, la calidad de costura, la adherencia del piso y el cumplimiento de la especificación. Los rechazos en esta fase son caros, y por eso la especificación importa.
8. Empaquetado
Papel, caja, etiquetado, código de barras — todo especificado en la ficha técnica, y todo un lugar donde un detalle no declarado se convierte en la decisión de otra persona.
Hacer zapatos en fábrica y hacerlos a mano
Quien busca cómo hacer zapatos suele encontrarse dos respuestas muy distintas, y conviene saber cuál se está leyendo.
La zapatería artesanal construye un par completo una persona, de principio a fin: corta a mano, cose a mano, monta sobre horma con tenazas y clavos, cose la suela con hilo encerado. Es el oficio del que salió todo lo demás, sigue vivo en el zapato a medida y en la ortopedia, y se aprende en un taller a lo largo de años.
La producción industrial reparte esas mismas operaciones entre decenas de puestos, cada uno con su máquina y su especialista. Nadie hace un zapato entero. Lo que se gana es repetibilidad — mil pares idénticos, en treinta tallas — y lo que se pierde es la capacidad de ajustar cada par a un pie concreto.
Hay un tercer camino, el más habitual hoy para quien quiere hacer zapatos sin montar una fábrica: diseñar y desarrollar el modelo — horma, patrón, ficha técnica — y encargar la fabricación a un taller que acepte series cortas. Es el punto donde el diseño de calzado se separó del oficio de zapatero, y donde el CAD hizo la diferencia: con un patrón bien desarrollado, un taller en otro país puede fabricar lo que has diseñado sin que tú estés delante.
Si lo que buscas es coser unas zapatillas de tela en casa, el proceso de abajo te sobra. Si buscas producir calzado que se pueda repetir y vender, es exactamente lo que necesitas conocer.
Por qué el proceso limita el diseño
Todo lo anterior se decide antes, casi siempre por personas que nunca pisan la fábrica.
El número de piezas son operaciones. Cada panel extra es un corte, un rebajado, una línea de costura y una tolerancia. Un corte de doce piezas no es un corte económico, cueste lo que cueste la piel. Es la forma más habitual de que un diseño resulte imposible al precio objetivo.
El espesor del material cambia la calzada. Un diseño especificado en 1,2 mm y fabricado en 1,6 mm queda más ajustado y se conforma distinto sobre la horma. El espesor es una especificación de calzada, no una preferencia de acabado.
La dirección de la fibra hay que planificarla. Si una pieza debe cortarse en un eje concreto, el patrón lo indica — si no, decide el cortador, y la decisión aparece después del montado.
La construcción es una decisión temprana y vinculante. Determina el margen inferior del corte, así que pasar de pegado a Goodyear a mitad de desarrollo significa patrón nuevo.
Los diseñadores que evitan estos problemas son los que entienden qué pasa en cada estación. La secuencia de fábrica es la razón de que exista la secuencia de diseño.
Preguntas frecuentes
¿De qué están hechos los zapatos?
Cuatro familias de materiales. Los del corte (piel, textiles, piel sintética), el forro (piel más blanda o textil técnico), los refuerzos (puntera rígida, contrafuerte, cambrillón, plantilla de armado) y los del piso (piel, caucho, TPU, EVA, corcho). Un zapato estructurado contiene habitualmente entre quince y cuarenta piezas de los cuatro grupos, la mayoría invisibles una vez terminado.
¿Cómo se fabrican los zapatos paso a paso?
Corte de las piezas a partir de pieles o rollos; rebajado y preparación de bordes; aparado, donde las piezas se cosen en un corte tridimensional; montado, donde el corte se tensa sobre la horma y adopta su forma; pegado del piso según la construcción elegida; tacón y acabado; control de calidad; empaquetado. La mayoría de estas estaciones las sigue operando una persona, y por eso el número de operaciones determina el coste.
¿Qué es el montado en la fabricación de calzado?
La operación en la que el corte, ya cosido y todavía blando, se tensa sobre la horma y se fija a la plantilla, volviéndose tridimensional y adoptando permanentemente la forma de la horma. Es el paso decisivo: un error de patrón invisible en pantalla aparece aquí como fruncido, apertura de costuras o una línea de diseño desplazada.
¿Los zapatos se hacen a mano o a máquina?
Ambas cosas, en casi cada estación. Las máquinas hacen las prensas de corte, la costura, el montado y el prensado del piso, pero una persona opera cada una y toma decisiones de criterio — dónde colocar una pieza en la piel, cuánta tensión aplicar. La producción totalmente automatizada existe solo para construcciones inyectadas simples. La zapatería a medida es trabajo manual de principio a fin, y es un oficio distinto de la producción industrial.
¿Cómo puedo hacer zapatos sin tener una fábrica?
Diseñando y desarrollando el modelo — elección de horma, patrón desarrollado y escalado, ficha técnica — y encargando la fabricación a un taller que acepte series cortas. Es el camino habitual de las marcas independientes: no se fabrica, se especifica. Requiere dominar el patronaje, no la maquinaria. Para un par único y artesanal, en cambio, el camino es el taller de zapatería a mano, que es otro oficio.
¿Cuál es la parte más cara de fabricar un zapato?
Normalmente la mano de obra: el número de operaciones, que se deriva del número de piezas y de la construcción. Los materiales cuentan, pero un diseño sencillo en buena piel suele costar menos de producir que un diseño complejo en material barato, porque cada panel añade corte, rebajado, costura y probabilidad de rechazo. El molde de piso es un coste grande aparte cuando hace falta uno nuevo.
¿Cuánto se tarda en fabricar un par de zapatos?
En fábrica, el tiempo activo de producción de un par se mide en horas repartidas entre estaciones, pero el par recorre la línea a lo largo de un día o más, con tiempos de espera para adhesivos y termofijado mientras el zapato permanece sobre la horma. El desarrollo desde el diseño hasta la muestra confirmada es otra escala: semanas o meses, marcada por las rondas de muestras.
¿En qué se diferencia fabricar zapatillas de fabricar zapatos de vestir?
Las estaciones son en general las mismas, pero cambian materiales y construcción. Las zapatillas usan textiles técnicos, entresuelas de EVA y construcción pegada o vulcanizada, con más encolado y menos costura. El zapato de vestir estructurado usa piel, refuerzos rígidos y construcciones cosidas como Goodyear o Blake, con más acabado manual. Los cortes de zapatilla llevan además más paneles solapados, por lo que su número de piezas suele ser mayor de lo que parece.
Del proceso al diseño
Saber cómo se hacen los zapatos no es curiosidad de fábrica: es el conjunto de restricciones dentro del cual trabaja cualquier diseñador de calzado. La razón de que una oficina técnica insista en dirección de fibra, espesor y margen de montado es que cada una tiene una estación donde funciona o no funciona.
Las partes del zapato son lo que esas estaciones ensamblan, y el glosario recoge la terminología que se oye en una planta.
Soy Susanna Zampieri — diseñadora de calzado 3D, trainer oficial de Icad Universe y Brand Ambassador de iCad. El curso de diseño de calzado 3D enseña el lado del diseño de este proceso: construir sobre la horma, desarrollar el patrón y producir una salida con la que una fábrica pueda trabajar de verdad.